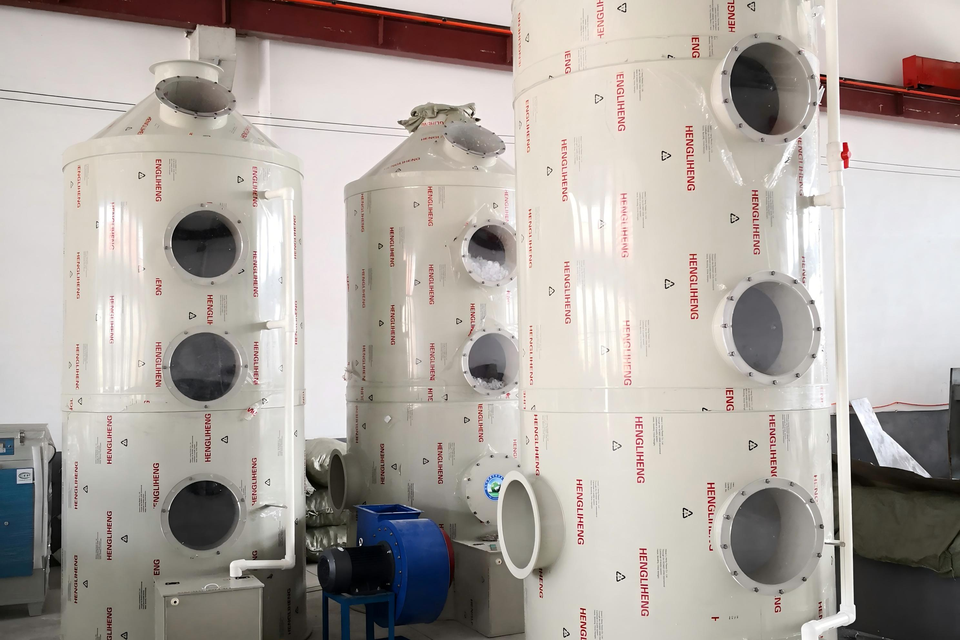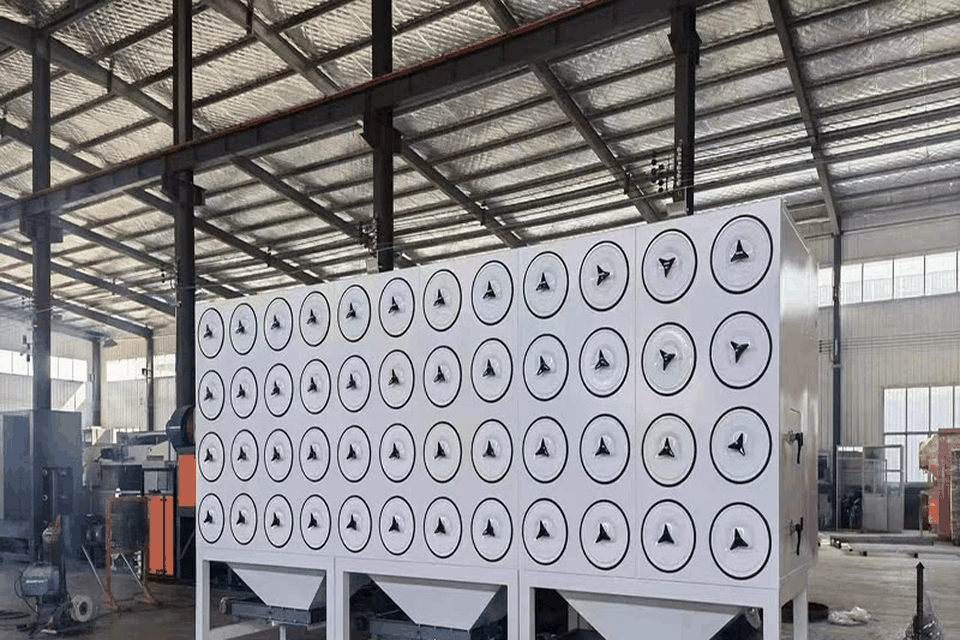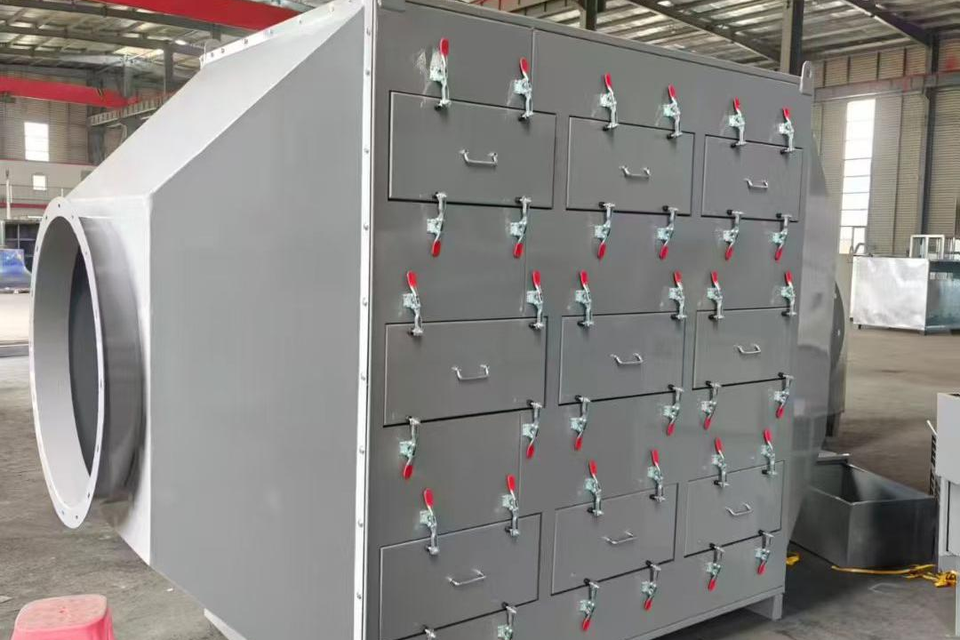
把大风量、低浓度的有机废气先吸附浓缩 10—20 倍,再用催化燃烧把浓缩气分解为二氧化碳和水。适合喷漆、印刷、电子清洗等浓度低于 300 mg/m³ 的工况,运行费用比直接焚烧低一半以上。
| 处理风量 | 2,000—30,000 m³/h |
|---|---|
| 吸附箱配置 | 2—4 组,交替吸附与脱附 |
| 活性炭装填 | 碘值 ≥800 mg/g,柱状炭层高 ≥600 mm |
| 脱附温度 | 110—150 ℃(热风脱附) |
| 催化温度 | 250—350 ℃,起燃温度 ≤250 ℃ |
| 催化剂 | 蜂窝状贵金属催化剂,孔密度 300—400 目,装填量按空速 10,000—15,000 h⁻¹ |
| 吸附段效率 | ≥90%(按非甲烷总烃计) |
| 催化段效率 | ≥97% |
| 脱附风量 | 约为处理风量的 1/10—1/15 |
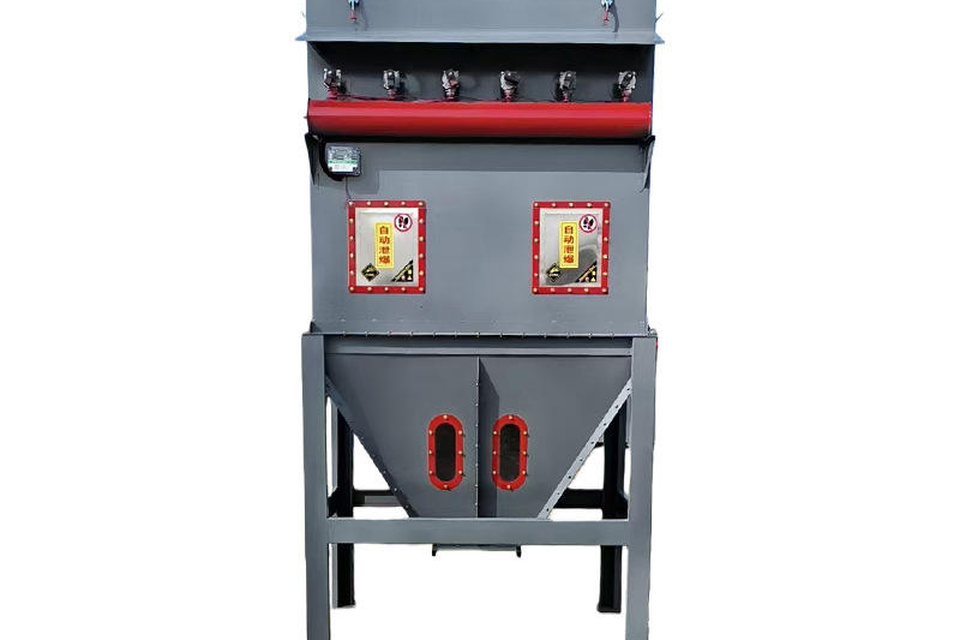
| 安全配置 | 泄压片、阻火器、温度与压差报警、氮气保护接口 |
| 箱体材质 | 碳钢喷塑 / 304 不锈钢(腐蚀工况) |
| 控制方式 | PLC 自动切换,触摸屏显示各箱体状态与剩余饱和时间 |
先核对脱附风量是否偏大、电加热功率是否衰减;浓度过低时可减少脱附风量提高浓度,必要时补少量燃料。
按累计吸附量核算,一般 12—24 个月。若出口浓度提前超标、压差明显上升且脱附后无法恢复,说明炭已劣化。
脱附温度、活性炭床温、管道流速三项是关键控制点。设备配泄压片、阻火器、温度联锁与氮气接口,运行时不得随意取消联锁。
风量、浓度、工况波动三个数据拿到手,方案才不会偏。宁波及周边地区 48 小时内可到厂。