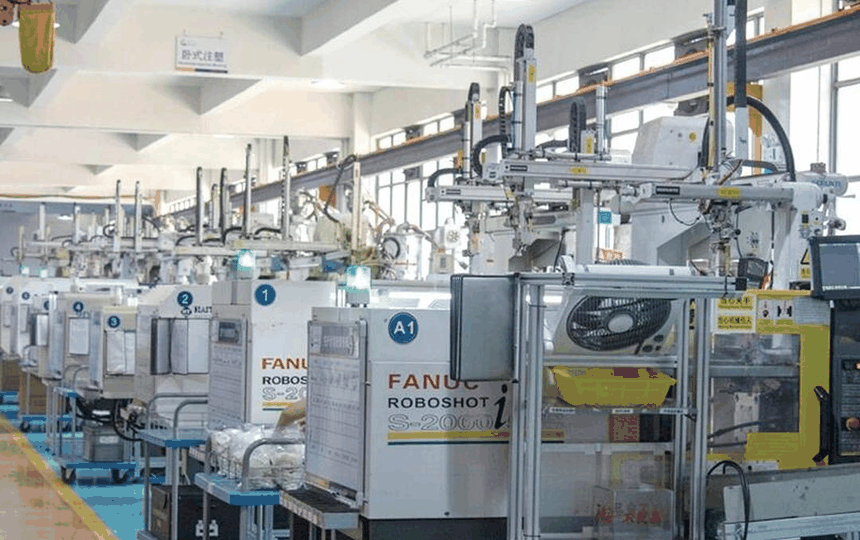
注塑废气浓度低、点位多、温度高。收集罩设计不合理,要么吸不走、车间气味重,要么风量过大、后续治理设备投资翻倍。关键在于罩型与风量的匹配。
注塑机开模位置的废气呈上升羽流,最适合的是顶吸罩加侧向导流板。罩口距源面越近越好,建议控制在 300 mm 以内;罩口面积按源面投影面积的 1.2—1.5 倍取值,四周加围挡减少横向气流干扰。
射嘴与烘料段的废气应单独设小罩,不要与开模段合并。烘料桶温度高、废气量小,合并会稀释浓度并增加总风量。
控制风速取 0.3—0.5 m/s,按罩口周长与距源距离计算排风量。一台 200 吨注塑机的开模段,罩口 600×500 mm、距源 250 mm 时,排风量约 900—1,200 m³/h。
整个车间按机台数量乘以单台风量,再乘以同时开启率 70%—80%,得出总风量。同时开启率是控制投资的关键参数,取值过高会让治理设备大一倍。
多机台共用主管时,末端机台风量必然偏小。应在每台机台的支管上加装手动调节阀,调试时逐台测罩口风速并锁定。没有调节阀的系统,运行一年后大多出现前端吸力过剩、末端吸不走。
主管风速建议 12—15 m/s,支管 10—12 m/s。注塑废气温度较高、含增塑剂,管道易积油,应设清扫口并定期清理。
改造前先测现有罩口风速与车间气味分布,把问题机台标出来,比整套重做更经济。
风量、浓度、工况波动三个数据拿到手,方案才不会偏。宁波及周边地区 48 小时内可到厂。